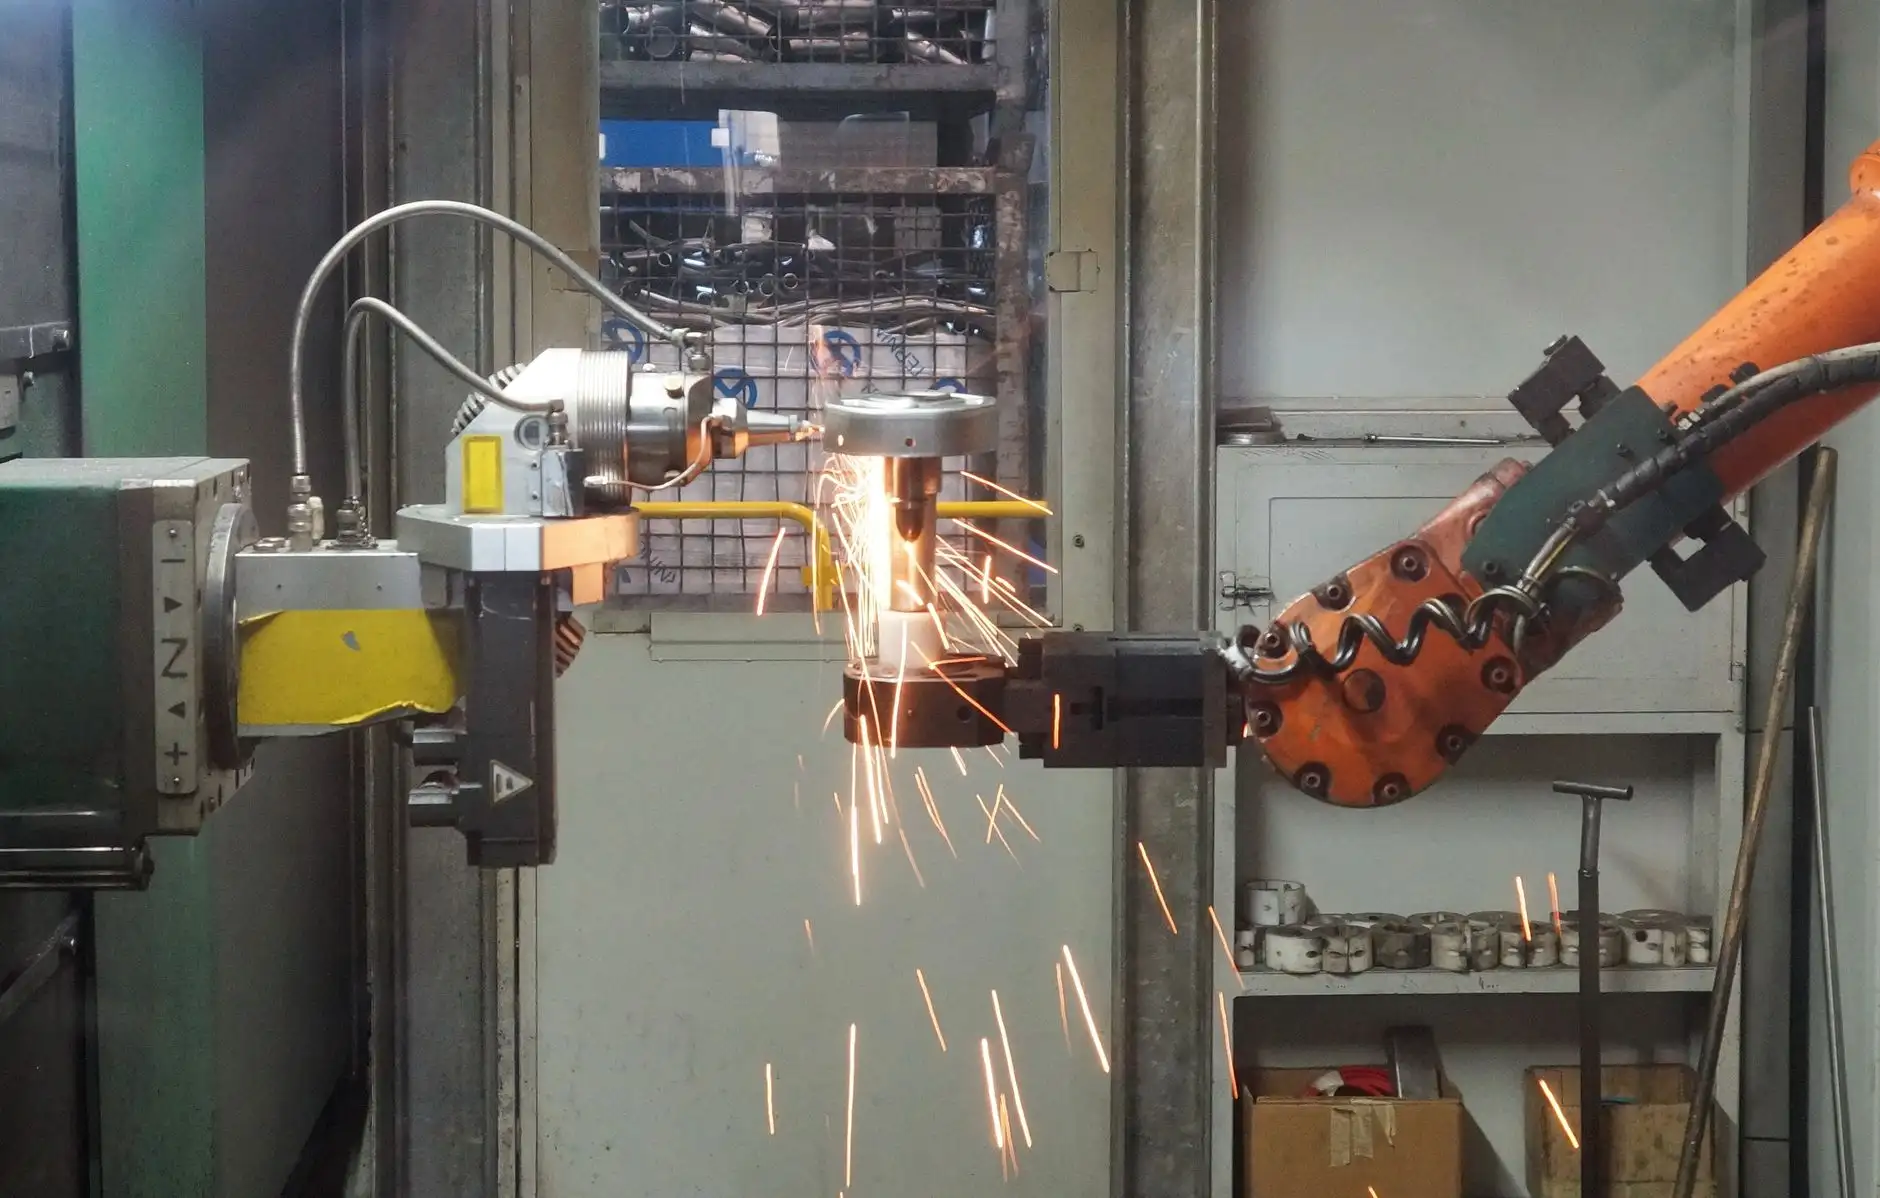
在弹簧专用设备的生产链条中,成型与热处理是决定弹簧疲劳寿命与尺寸精度的两大核心环节。不少从业者在规划产线时,常把连续式定型机与数控磨簧机放在一起比较——前者属于染整机械与印染机械设备领域的热处理装备,后者则是弹簧端面加工的关键设备。两者虽同属装备制造范畴,但工艺逻辑截然不同。
一、工艺定位:一个管"形变定型",一个管"端面精整"
连续式定型机(常与连续式回火炉配合使用)的核心任务,是通过网带或链板输送,让弹簧在设定温度曲线下完成去应力回火与定形。典型温区在180℃~450℃之间,保温时间按弹簧线径每毫米1.5~2分钟估算。而数控磨簧机解决的是弹簧两端面平行度与自由长度一致性问题,通过双端面砂轮同步进给,将端面垂直度控制在0.5°以内,磨削余量通常预留0.3~0.8mm。
二、关键参数对比与选型参考
从设备投资与产出效率看,两者差异明显:
- 连续式回火炉:适合大批量、多规格混线生产,温控精度±3℃,网带速度0.5~3m/min可调;
- 数控磨簧机:节拍约8~15秒/件,砂轮线速度35~45m/s,需配套除尘与冷却系统;
- 压力容器制造中的热处理炉经验,可迁移至连续式定型机的风道设计与保温层优化。
若产线以汽车悬架簧为主,建议先磨后回火;若为阀门簧或模具簧,回火后磨削更利于消除加工应力。
三、常见问题与工艺衔接要点
实际生产中,磨簧后局部温升可达80~120℃,若直接进入连续式回火炉,需在炉前设置冷却段,否则表里温差会导致端面重新变形。另外,数控磨簧机的砂轮粒度选择(常见46#~80#)与进给速度需匹配弹簧材料硬度——60Si2Mn与304不锈钢的磨削参数差异可达30%以上。
值得留意的是,部分企业将压力容器制造中的无损检测思路引入弹簧端面质量抽检,用磁粉探伤替代人工目检,缺陷检出率提升明显。
从设备布局看,染整机械行业常用的连续式产线理念,正在被弹簧专用设备领域借鉴——把定型、回火、冷却、磨削串联成自动化单元,减少周转磕碰。杭州东顺染整机械制造有限公司在印染机械设备与压力容器制造方面的工程积累,也为弹簧热处理装备的温控均匀性与结构可靠性提供了跨行业参考。工艺没有绝对优劣,匹配自身产品谱系与批量节奏,才是选型的第一原则。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备