在印染机械设备与弹簧专用设备制造领域,热处理炉和压力容器的质量直接决定了整机的使用寿命与安全性。以连续式回火炉为例,其炉温均匀性若偏差超过±5℃,弹簧件的疲劳寿命可能下降20%以上。杭州东顺染整机械制造有限公司在长期配套染整机械的生产实践中发现,许多质量问题并非源于单一工序失误,而是系统性的管控缺失。
连续式热处理炉的温控与气氛管理
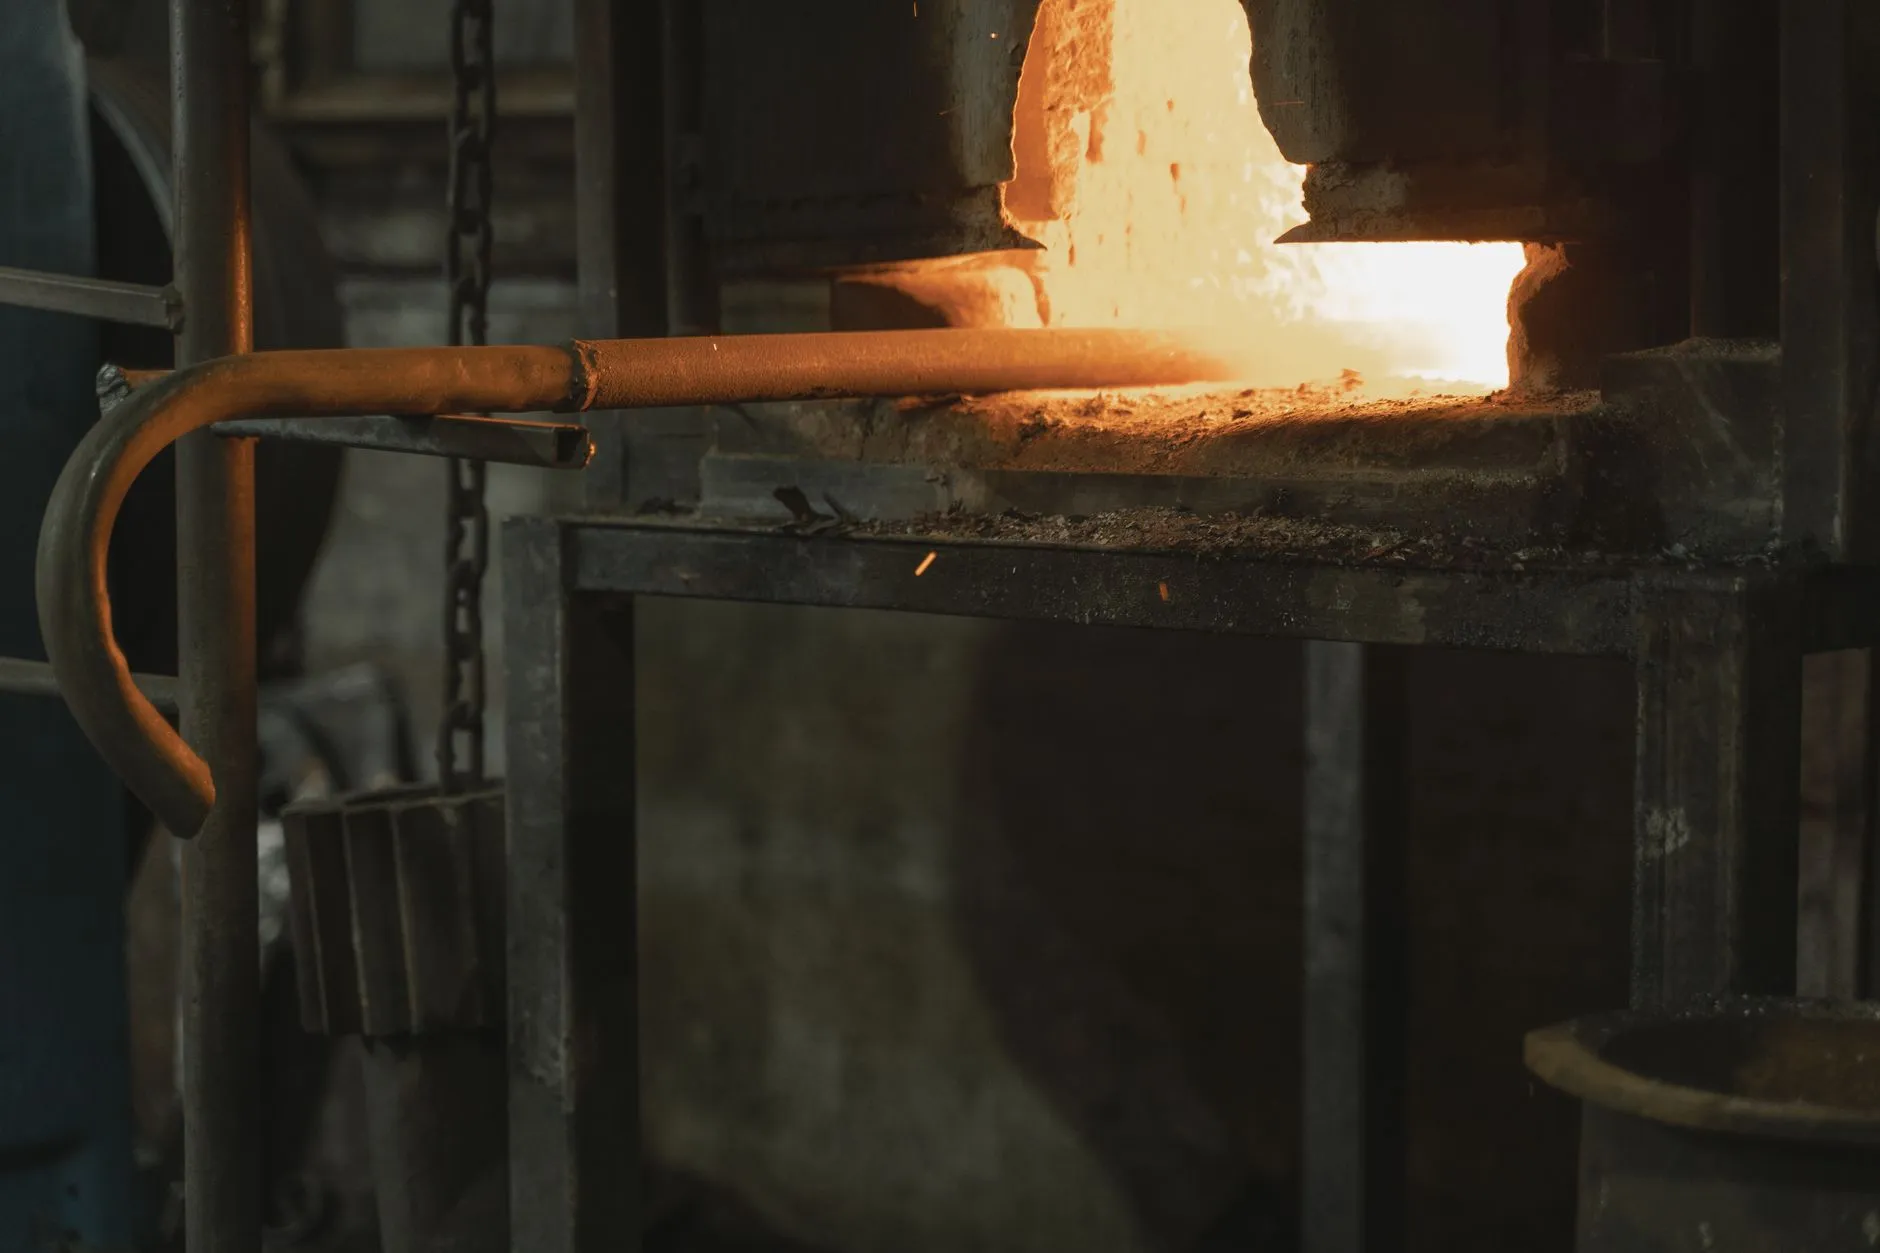
连续式回火炉的核心在于炉膛温度场的稳定性。网带式结构在运行中容易因热膨胀导致跑偏,进而引发工件受热不均。实际操作中,建议每季度用九点测温法校验有效加热区,并重点监测炉门密封处与加热元件辐射死角。对于数控磨簧机配套的弹簧热处理,回火温度通常控制在280-420℃区间,需根据弹簧丝径和材料牌号动态调整网带线速度。
气氛控制常被忽视。当保护气氛露点高于-40℃时,弹簧表面会出现轻微脱碳,直接影响后续喷丸附着力。建议在炉内设置氧探头实时反馈,将碳势波动控制在±0.05%以内。
压力容器制造中的焊接与探伤要点
压力容器制造涉及印染机械设备中的高温染色机、定型机热交换器等关键部件。焊接工艺评定必须覆盖实际生产中的板厚组合与焊接位置。常见问题包括:
- 焊缝咬边深度超过0.5mm未及时返修,形成应力集中点
- 筒体纵缝与环缝交叉部位未做100%射线探伤
- 焊后消应力热处理保温时间不足,残余应力导致应力腐蚀开裂
建议对Q345R等常用材料,焊后热处理温度控制在600-640℃,保温时间按每毫米壁厚2.5分钟计算,且不低于30分钟。
弹簧专用设备的工艺衔接与数据追溯
弹簧专用设备产线中,连续式回火炉与数控磨簧机之间的节拍匹配往往被低估。磨簧机加工节拍若为12秒/件,而回火炉网带速度对应15秒/件,就会造成炉内工件堆积,实际保温时间被拉长,回火过度使弹簧硬度低于HRC42。解决方法是建立前馈-反馈联动控制:磨簧机输出信号提前调整网带变频器频率,同时回火炉出口红外测温数据反向修正磨簧机进料速度。
数据追溯方面,建议为每批次弹簧建立热处理曲线档案,记录炉温、网带速度、气氛碳势三条曲线,保存期不少于5年。这在压力容器制造配套弹簧的安全阀校验中尤为重要。
实践建议与行业趋势
针对染整机械与压力容器制造企业的质量管控,可执行以下动作:
- 每月对连续式回火炉做一次炉温均匀性检测,绘制温度分布云图
- 压力容器焊缝按NB/T 47013标准执行20%RT抽检,交叉焊缝100%检测
- 数控磨簧机砂轮修整间隔从500件缩短至300件,减少磨削烧伤对回火效果的影响
当前行业正从“事后检验”向“过程能力管控”转型。连续式回火炉加装多区独立控温模块、压力容器制造引入焊接数据自动采集系统,都是值得投入的方向。杭州东顺染整机械制造有限公司在印染机械设备配套中,已将回火炉温控精度提升至±3℃,压力容器焊缝一次合格率稳定在98%以上。把热处理和压力容器这两个“隐蔽工程”做扎实,整机可靠性才有真正的底座。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备