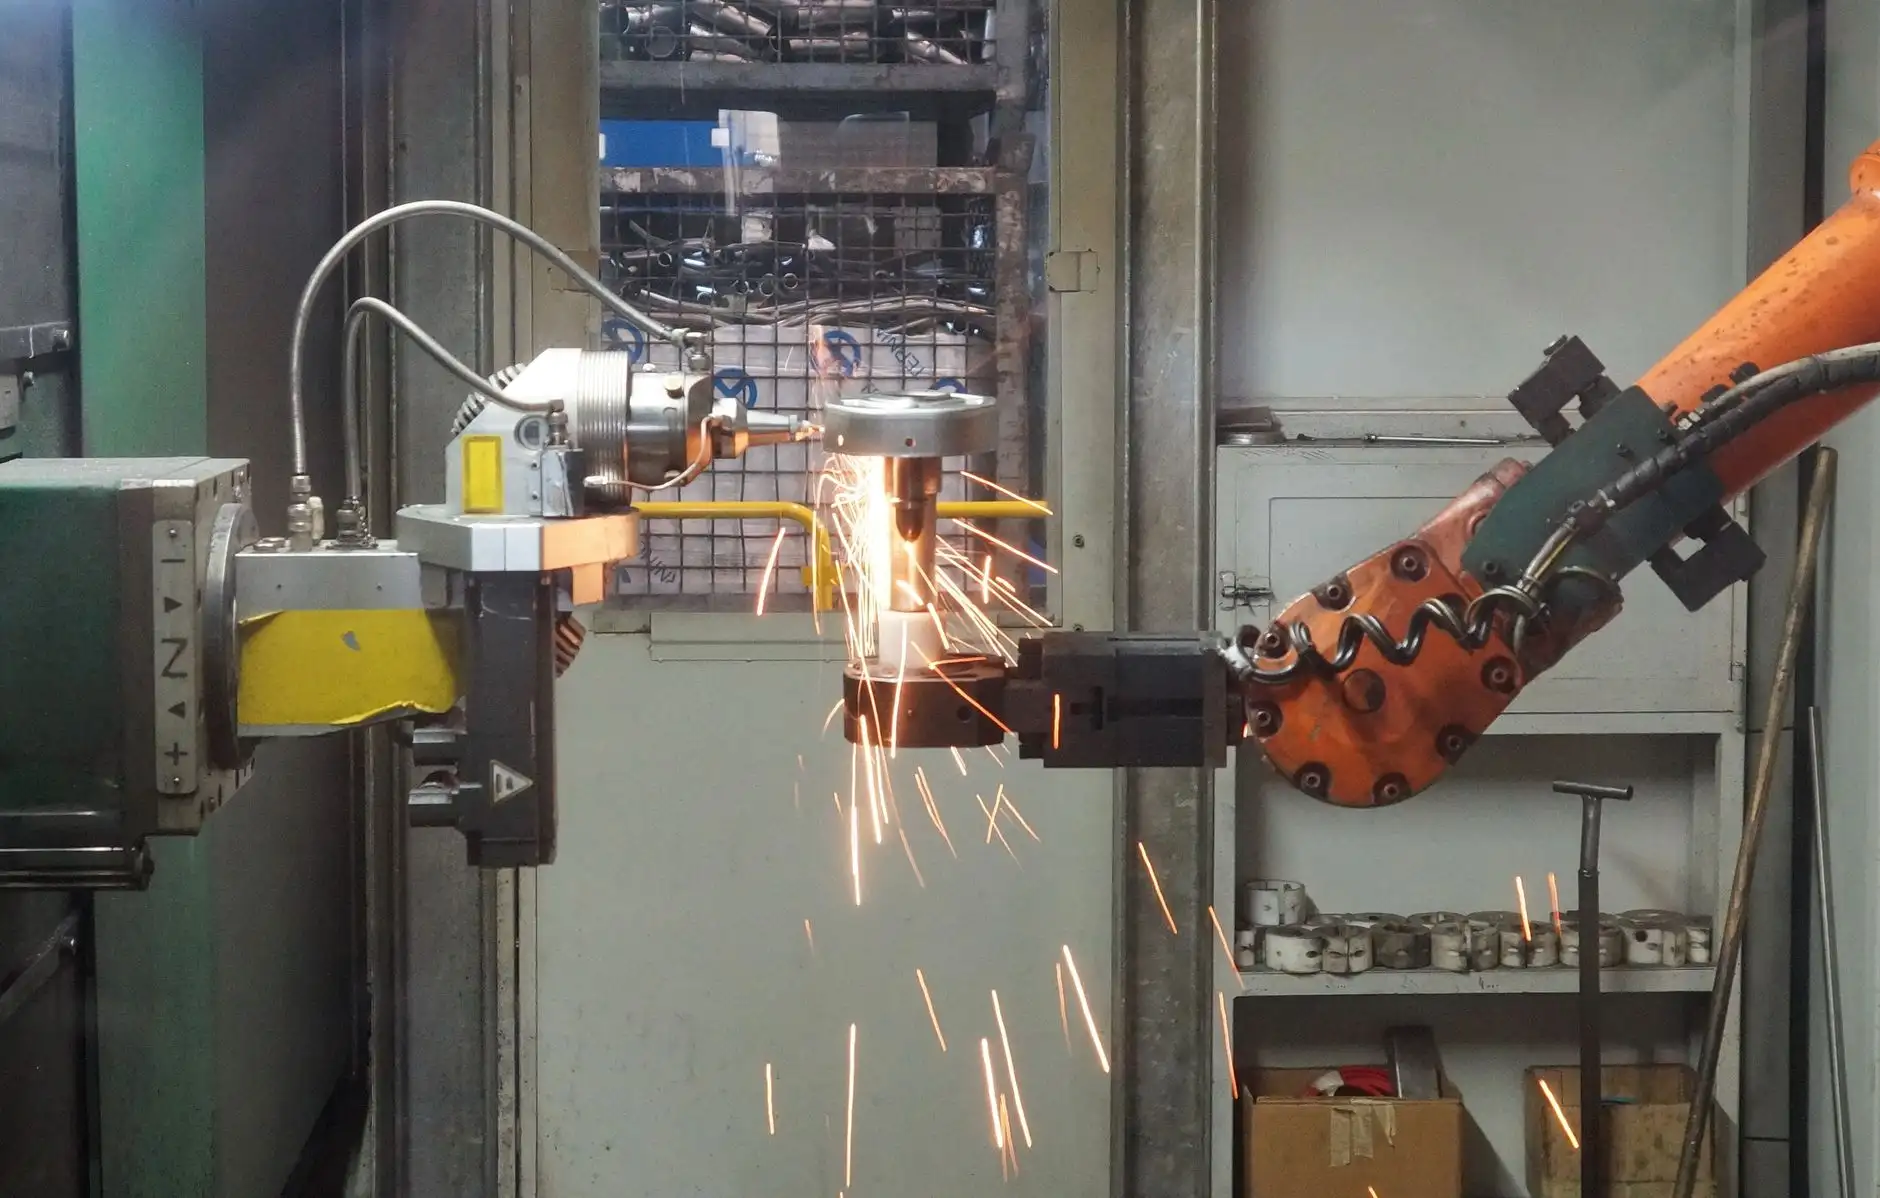
在染整装备制造领域,压力容器虽多为辅助配套角色,但其承压安全与工艺适配性直接关系到整机的运行稳定性。从染色机的高温高压筒体,到定型机热交换系统中的储气罐,压力容器制造质量往往是设备长周期运转的隐形基石。
一、压力容器制造的核心工艺环节
压力容器制造并非简单的筒体卷制与焊接,其工艺链条涵盖材料复验、下料成型、组对焊接、无损检测、热处理及水压试验等多个节点。以染整机械中常见的承压筒体为例,筒体纵缝与环缝的焊接质量是控制重点,通常需采用埋弧自动焊打底、手工氩弧焊盖面的组合工艺,确保焊缝熔深与致密性达标。
焊后热处理是容易被忽视却极为关键的一步。对于壁厚超过一定阈值的容器,需通过连续式回火炉进行消除应力退火,温度控制在580~620℃区间,保温时间按每毫米壁厚1~2分钟计算,可有效降低焊接残余应力,防止延迟裂纹产生。
二、配套件制造中的弹簧专用设备应用
压力容器的安全附件——如安全阀弹簧、爆破片夹持弹簧等,其几何精度与力学性能直接影响泄压响应的一致性。这类弹簧的端面磨削通常借助数控磨簧机完成,通过伺服进给与砂轮补偿,端面平行度可控制在0.05mm以内,较传统手工磨削效率提升约3倍。
弹簧成型后的回火处理同样依赖连续式回火炉,网带式炉型可实现连续进料与分区温控,炉温均匀性±5℃,保障批次弹簧的硬度散差控制在HRC±1.5范围内。这类弹簧专用设备与压力容器制造工艺的衔接,正是染整机械配套体系趋于精细化的体现。
三、染整机械中的配套适配要点
将压力容器配套于印染机械设备时,需重点关注介质兼容性与空间适配。染色机筒体接触高温染液,内壁材料多选用316L不锈钢,焊缝需做酸洗钝化处理;而定型机储气罐则以Q345R碳钢为主,内壁涂装需耐受压缩空气油水侵蚀。
- 接口匹配:容器法兰标准需与主机管路系统一致,避免二次转接
- 安全冗余:安全阀整定压力应低于容器设计压力的1.1倍
- 安装方位:立式容器需预留顶部检修空间,卧式容器考虑排污口低位布置
这些细节在染整机械整机设计阶段就应纳入考量,而非事后补配。杭州东顺染整机械制造有限公司在配套件选型与自制件工艺衔接上,积累了从容器制造到弹簧附件成型的完整工艺链路经验。
压力容器制造工艺与染整机械配套之间的耦合,本质上是安全规范与工艺效率的平衡。把握焊接热处理、弹簧精加工、接口适配三个抓手,配套件的可靠性便能落到实处。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备