连续式染整设备中的压力容器(如高温高压染色机筒体、热交换器、储气罐等)长期处于高温、高压及腐蚀性染化料介质环境,其质量控制直接关系到整机安全与印染企业的连续生产稳定性。与普通弹簧专用设备或数控磨簧机的机械结构不同,压力容器的失效往往具有突发性,因此从材料入厂到焊缝检测的每个环节都需要建立可追溯的质量控制链。
一、材料与设计环节的控制要点
压力容器制造的第一道关口是母材与焊接材料的匹配性。染整设备筒体多采用S30408、S31603奥氏体不锈钢或Q345R低合金钢,采购时需核验质保书中的化学成分、力学性能及晶间腐蚀试验结果。设计阶段应依据GB/T 150《压力容器》确定壁厚附加量与焊接接头系数,尤其对连续式回火炉配套的蒸汽夹套结构,热疲劳工况下的许用应力折减系数不能忽略。
工艺文件编制时,焊接工艺评定(PQR)应覆盖实际生产中的板厚范围与焊接位置,避免"以小代大"的评定漏洞。
二、无损检测方法的组合应用
无损检测不是单一手段的堆砌,而是根据接头形式与缺陷类型进行组合。染整机械压力容器的纵环焊缝通常采用以下检测序列:
- 射线检测(RT):适用于对接焊缝内部气孔、未熔合检出,AB级技术等级下灵敏度可达2%,是筒体主焊缝的首选;
- 超声检测(UT):对T型接头、厚壁法兰颈焊缝的层状撕裂与裂纹更敏感,常与RT互补使用;
- 磁粉/渗透检测(MT/PT):用于角焊缝、接管座等表面及近表面缺陷筛查,不锈钢件须选用卤素含量受控的渗透剂;
- 耐压试验:液压试验压力取设计压力的1.25倍,保压30分钟无渗漏为合格。
需要强调的是,检测比例应按焊缝类别执行,局部检测部位须覆盖焊缝交叉点与返修段,不能仅按比例"凑数"。
典型缺陷的工艺溯源
某批次高温高压染色机筒体在RT检测中发现环缝存在链状气孔,追溯后确认是焊前坡口清理不到位、保护气体流量偏低所致。调整气体配比并增加层间清渣工序后,返修一次合格率从82%提升至96%。这类问题的解决依赖于检测数据与焊接参数的联动分析,而非单纯增加检测频次。
三、制造过程的质量闭环
压力容器制造的质量控制应形成"材料—成型—焊接—检测—试验"的闭环记录。封头冷压成型后需测厚复核减薄量,热成型件须做恢复性能热处理;焊工持证项目与实际施焊位置要一一对应。对于印染机械设备中配套的储气罐、分汽缸等小型压力容器,同样不能因批量小而简化无损检测流程。
在连续式回火炉等弹簧专用设备与染整机械共线生产的车间里,建议对压力容器工序设置独立工位与标识管理,防止混料与错检。数控磨簧机等精密设备的加工精度管理思路,其实同样适用于压力容器坡口加工的公差控制。
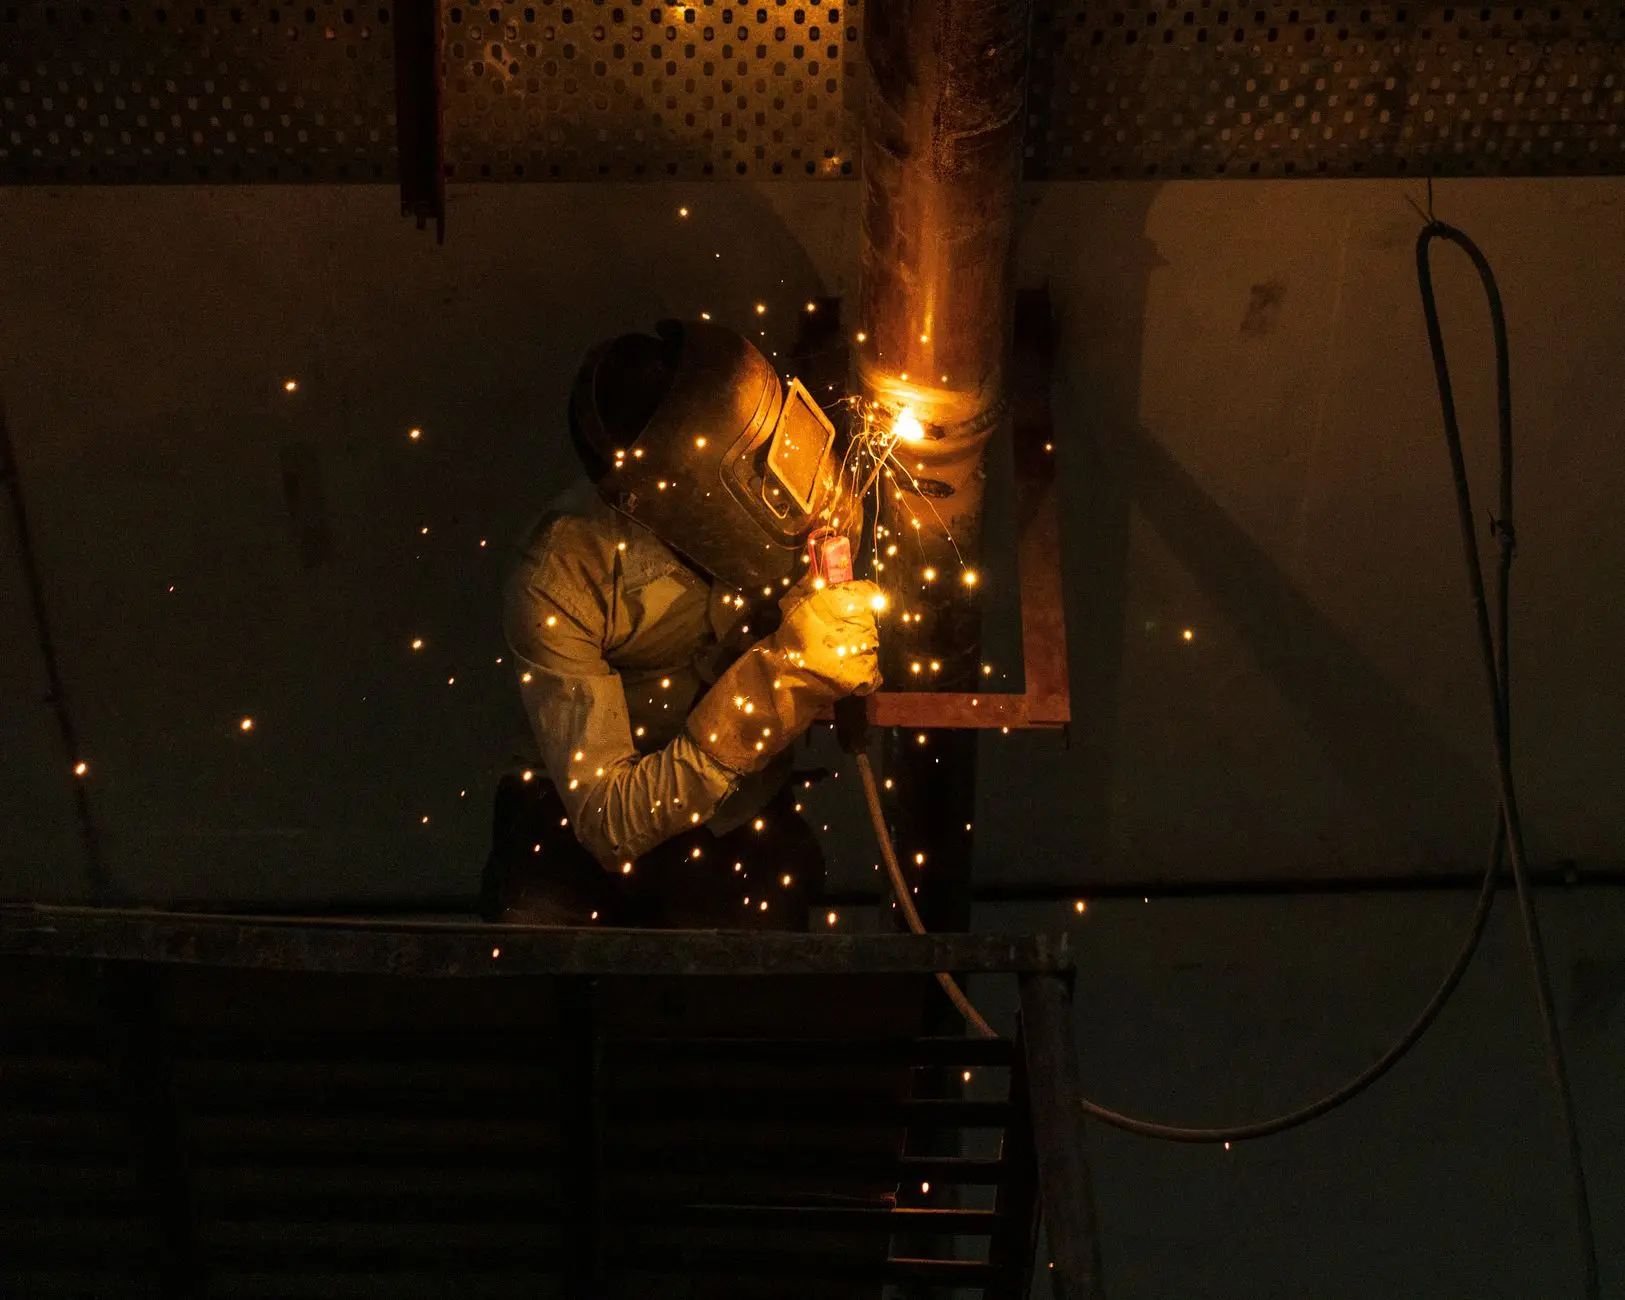
压力容器的质量控制没有捷径,核心在于把材料验证、焊接工艺评定、无损检测组合与耐压试验串成一条可追溯的证据链。对染整机械制造企业而言,把压力容器当作独立的安全部件来管理,而非整机的一个附属零件,才是降低使用端风险、提升设备口碑的务实做法。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备