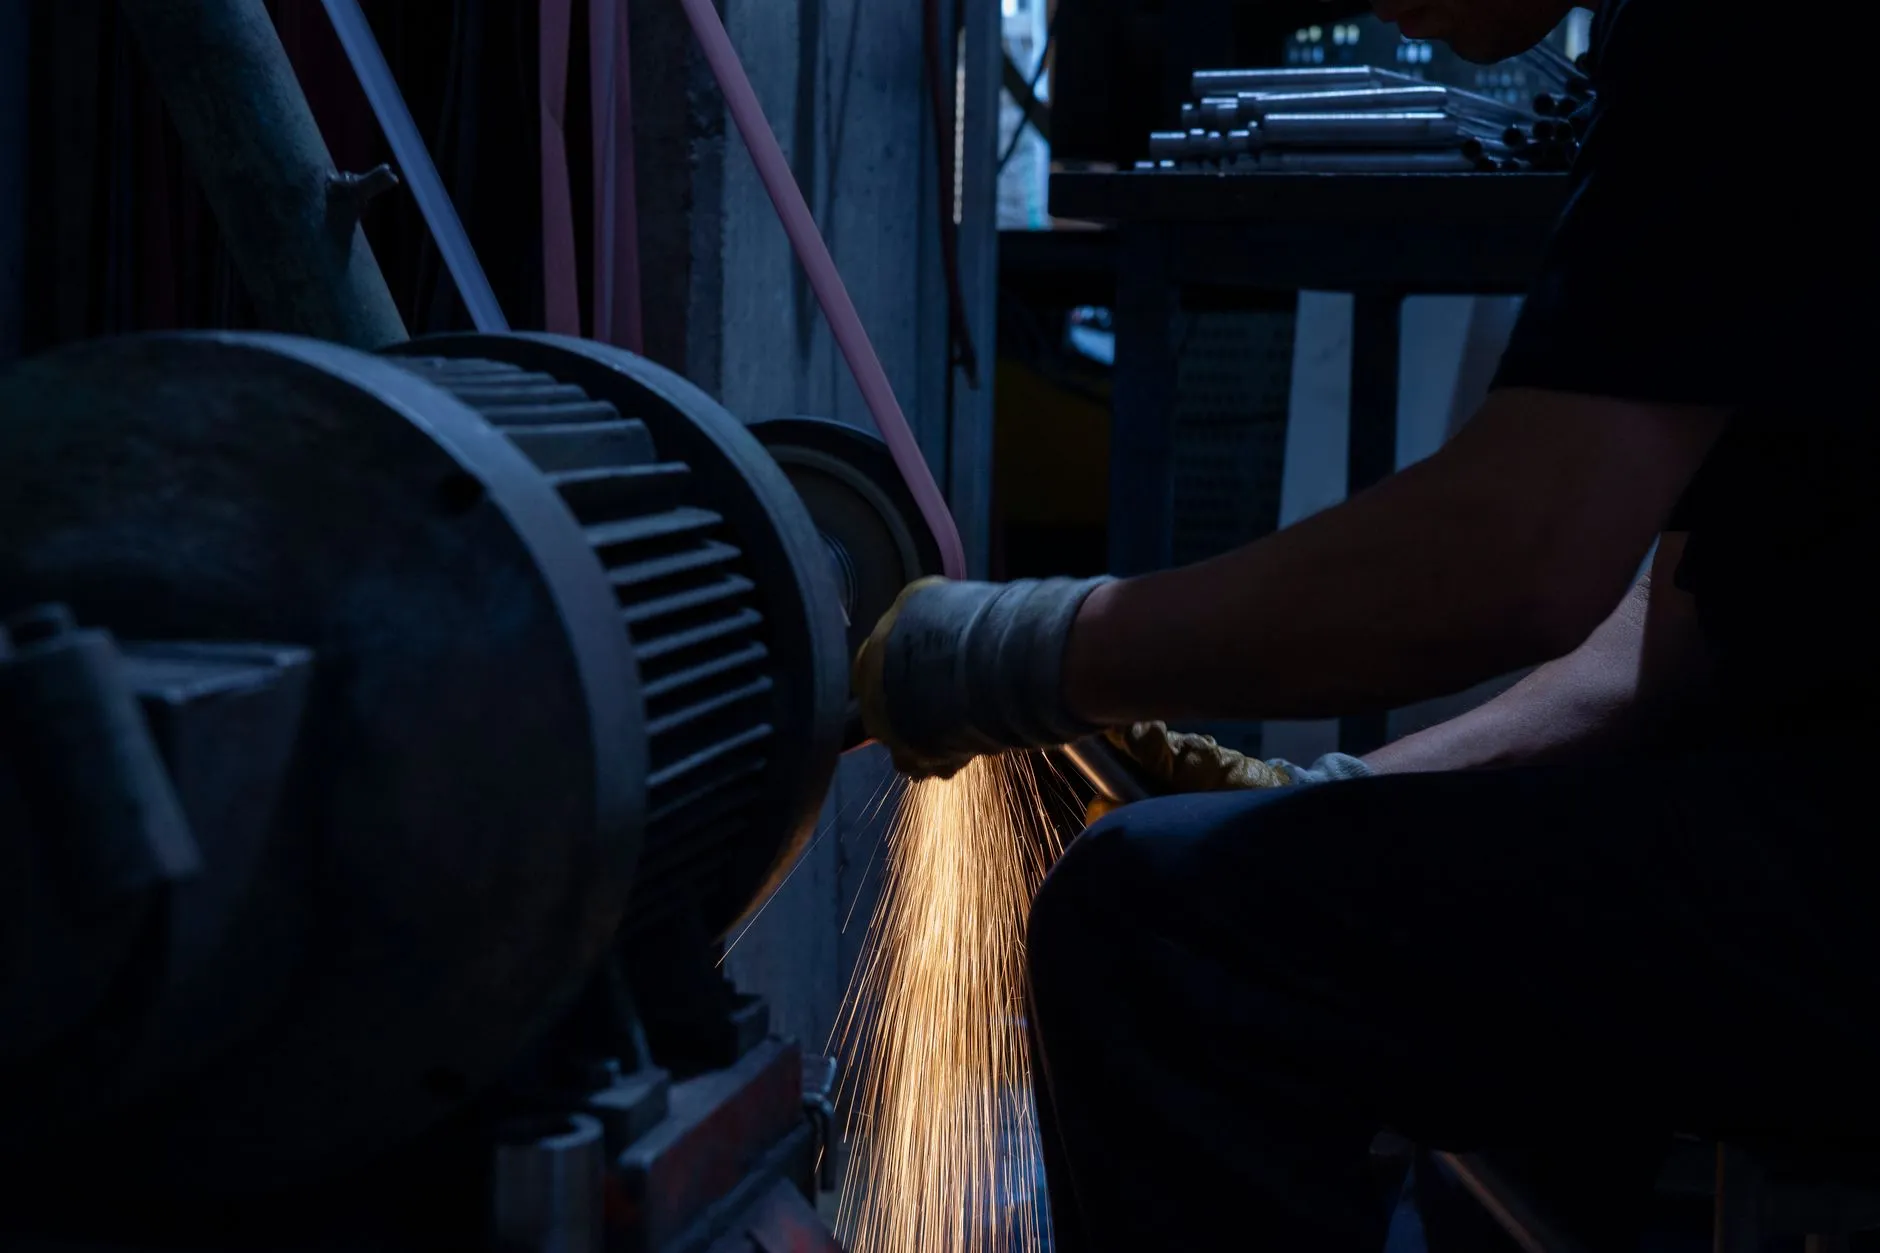
在金属制品与纺织机械配套领域,弹簧的端面质量直接影响装配精度与疲劳寿命。不少从事染整机械和印染机械设备生产的企业,在自制弹簧件或对外协件验收时,常遇到磨簧工序效率低、端面垂直度超差的问题。选对弹簧专用设备,尤其是数控磨簧机,往往比后期增加人工修磨更划算。本文从成形磨削原理出发,对比不同设备的精度与效率表现,供工艺选型参考。
磨簧工序的技术难点在哪里
弹簧经卷制、去应力回火后,两端面需磨平以获得稳定的自由高度和垂直度。传统手工磨簧依赖操作者手感,砂轮磨损后补偿不及时,端面平行度容易漂移。数控磨簧机通过伺服进给与砂轮自动补偿,把端面垂直度控制在0.1mm以内,对于压缩弹簧、碟簧等对端面接触要求高的件型尤为关键。需要说明的是,磨簧前的去应力处理若采用连续式回火炉,炉温均匀性会直接决定后续磨削余量是否稳定——回火不充分的弹簧在磨削时易产生二次变形。
数控磨簧机与通用磨床的选型对比
把数控磨簧机和普通外圆磨床、手工磨簧机放在一起比较,差异集中在三个维度:
- 精度控制:数控机型采用双端面同步磨削,端面垂直度可达0.05~0.1mm;手工磨簧通常在0.2mm以上,且批次一致性差。
- 效率表现:以线径2mm、自由长度40mm的压缩弹簧为例,数控磨簧机单件节拍约6~10秒,手工磨削需25秒以上,批量越大差距越明显。
- 适用场景:小批量、异形弹簧仍可保留手工或半自动设备;月需求量超过5万件的标准件,数控磨簧机的投资回收期一般在8~12个月。
对于同时涉及压力容器制造业务的企业,其安全阀弹簧对端面质量要求更严,建议优先配置带在线检测的数控磨簧机型。
实操中的工艺参数匹配方法
设备选型只是第一步,磨簧质量还取决于砂轮粒度、进给速度和冷却方式的匹配。粗磨阶段选用46~60目白刚玉砂轮,单次进给量控制在0.02~0.03mm;精磨换用80~100目砂轮,进给量降至0.005~0.01mm,并保证冷却液充分冲刷磨削区,避免烧伤。若弹簧此前在连续式回火炉中完成去应力,磨削余量建议预留0.15~0.25mm,过大会增加砂轮消耗,过小则难以消除端面缺陷。定期用百分表抽检端面垂直度,每500件校准一次砂轮补偿值,是维持稳定性的常规做法。
弹簧专用设备的投入产出比,最终要回到具体件型和批量上算账。标准压缩弹簧大批量生产,数控磨簧机的精度与效率优势明确;异形件或试制阶段,通用设备加熟练工仍是务实选择。涉及染整机械配套弹簧件的企业,不妨把磨簧工序与印染机械设备的整体节拍一并核算,避免单工序自动化后形成新的瓶颈。设备选型没有唯一答案,匹配自身产品结构才是关键。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备