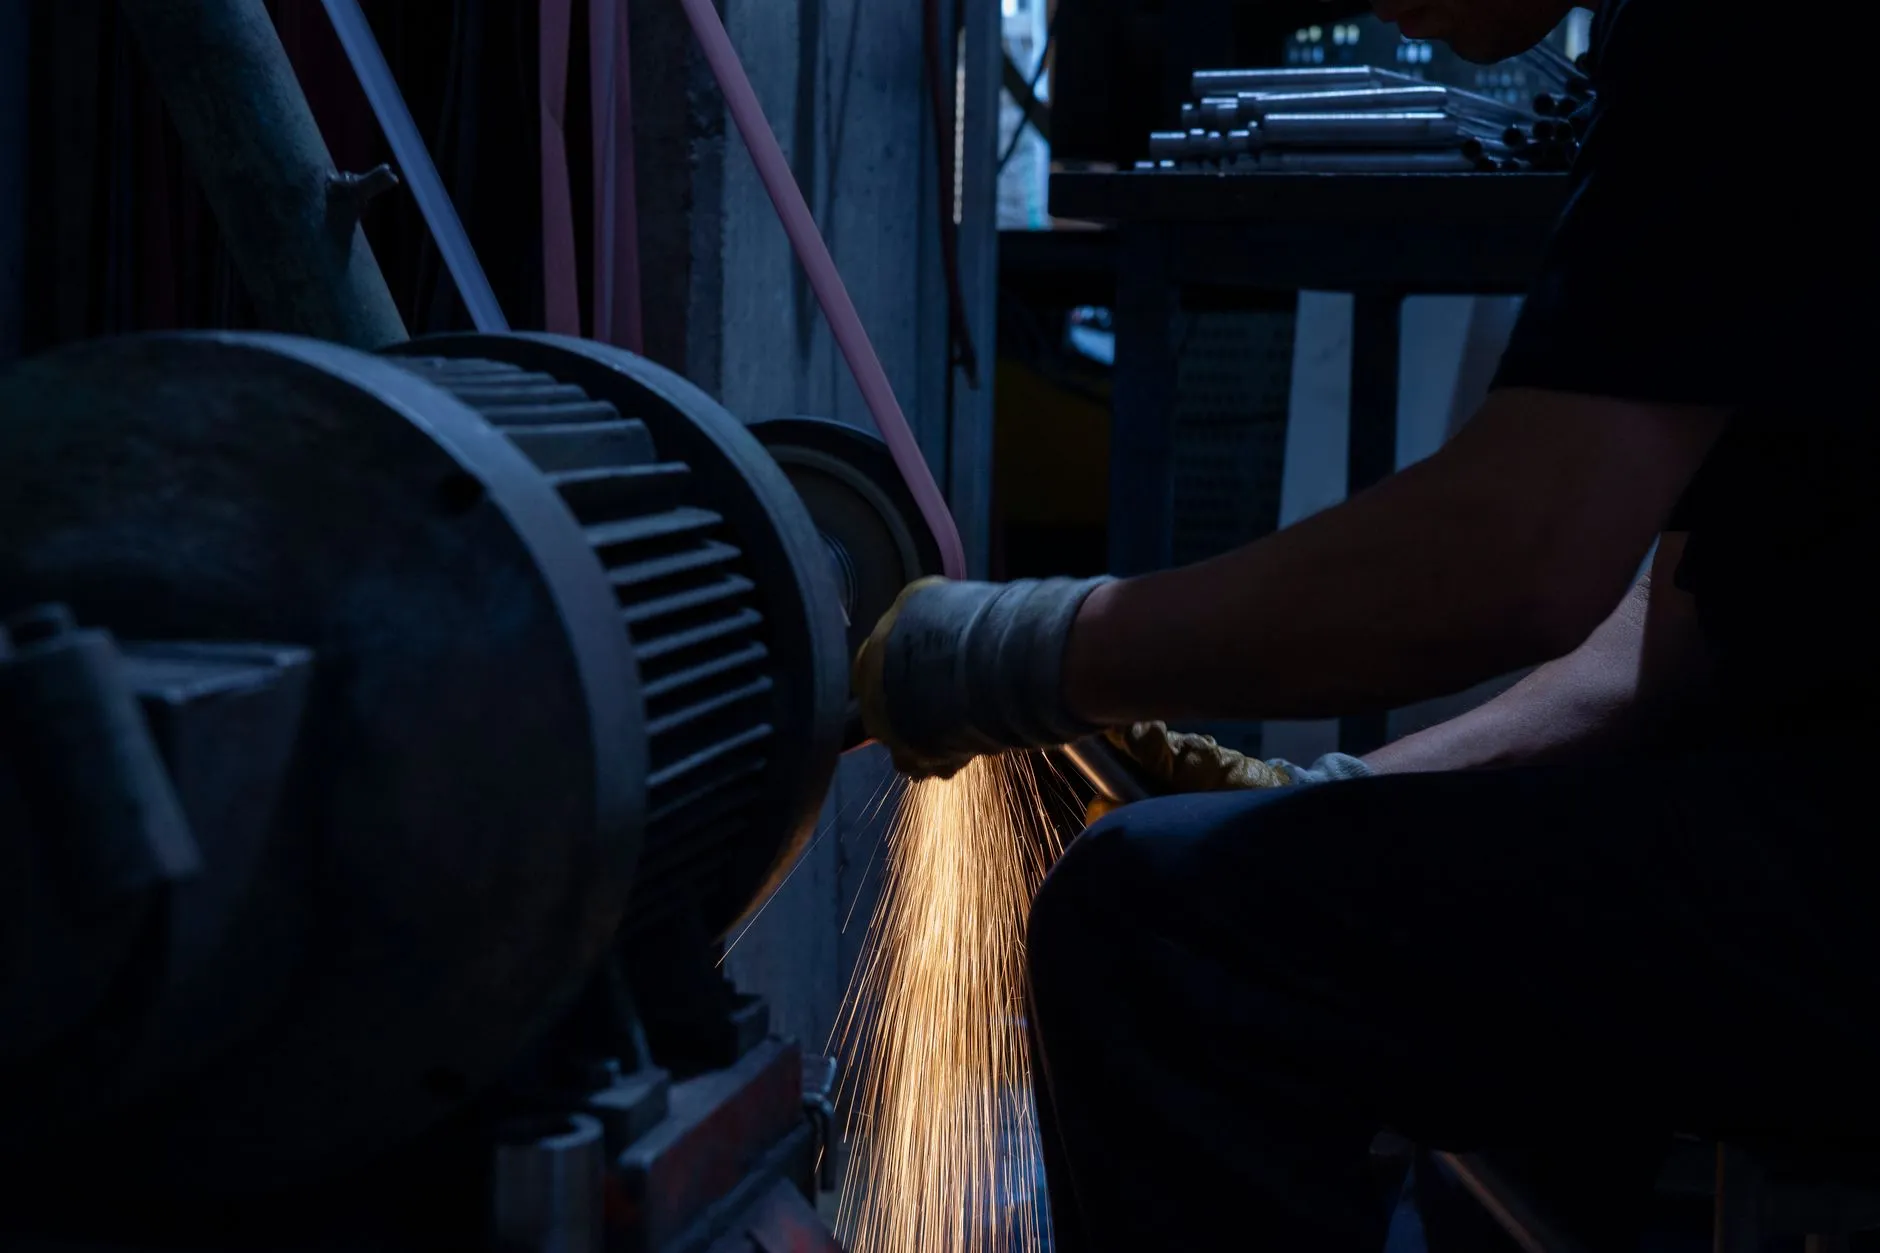
在弹簧专用设备制造领域,数控磨簧机的加工精度直接影响弹簧端面垂直度、自由高度一致性以及疲劳寿命。不少企业在设备选型或工艺调试阶段,常遇到磨削烧伤、端面平行度超差、砂轮损耗过快等问题。如何系统性地控制精度并优化工艺,是值得深入探讨的课题。
行业现状:从粗放磨削到精密控制
过去,弹簧端面磨削多依赖手动调节和操作经验,批次一致性难以保证。随着汽车悬挂簧、气门簧、模具簧等对疲劳寿命要求提升,数控磨簧机逐步成为主流配置。当前行业正从单纯追求磨削效率,转向兼顾尺寸精度、表面完整性与砂轮寿命的综合管控。杭州东顺染整机械制造有限公司在长期服务弹簧专用设备用户的过程中发现,磨削工艺与前后道工序的匹配度,往往比单机参数更影响最终良率。
核心技术:精度控制的三个维度
数控磨簧机的精度控制并非单一指标,而是涵盖几何精度、动态精度与热稳定性三个层面。几何精度取决于床身刚性、导轨直线度与主轴径向跳动;动态精度则与伺服响应、砂轮平衡状态及进给系统分辨率相关;热稳定性常被忽视,连续磨削中主轴与丝杠的热伸长会直接造成尺寸漂移。
- 砂轮线速度与进给匹配:线速度过高易导致烧伤,过低则效率不足,需根据弹簧材料(如60Si2Mn、50CrVA)调整。
- 端面平行度补偿:通过双端面同步磨削与在线测量反馈,将平行度控制在0.03mm以内。
- 冷却与排屑:冷却液喷嘴角度和流量直接影响磨削区温度,进而影响表面残余应力。
值得一提的是,磨削前的热处理状态对磨削效果影响显著。若弹簧在连续式回火炉中回火不充分,组织应力未完全释放,磨削时更易出现裂纹和尺寸不稳定。因此,工艺优化不能只盯着磨簧机本身。
实践方法:从单机调试到产线协同
在实际生产中,建议采用“前控热处理、中控磨削、后控检测”的思路。具体措施包括:
- 磨削前抽检弹簧端面硬度与金相组织,确认回火充分;
- 采用粗磨-精磨-光磨三段式进给,精磨余量控制在0.05-0.1mm;
- 每加工200-300件后,用激光测径仪抽检自由高度和端面垂直度;
- 定期对砂轮进行动平衡校正,避免振动纹产生。
对于同时涉及压力容器制造或染整机械配套弹簧的企业,还需注意不同工况对弹簧端面粗糙度的差异化要求。例如,印染机械设备中用于张力控制的弹簧,往往更强调端面耐磨性而非极致平行度,工艺参数可适当放宽。
从应用前景看,数控磨簧机正朝着在线测量闭环控制、砂轮自动修整与多轴联动方向发展。未来,磨簧工序将与连续式回火炉、强压立定处理等环节形成数据联动的智能单元,进一步降低对操作经验的依赖。对于弹簧专用设备制造企业而言,提前梳理工艺窗口、积累磨削参数数据库,比单纯升级硬件更具长期价值。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备